串级式高压节流阀关键技术研究与设计
作者 | 于祥春,周忠云,刘志芳,邓燕,赵华东,郝娇山,雍家惠,宋仁杨
摘要:在石油天然气高压开采中,10000 psi井口工况对节流阀的降压、抗冲蚀与密封性能要求极为严苛。针对传统阀门存在的冲蚀严重、调节精度低、密封失效等问题,本文开展了多级降压节流阀关键技术研究。通过解析高压流体节流机理、优化内流道结构、采用多级降压设计分散压差、结合耐磨材料选型与密封结构创新,形成了完整的研发方案。实验结果表明:保压时压力波动小于3.45 MPa,动密封泄漏量≤60 mL/h,静密封泄漏量≤20 mL/h,全面满足高压工况的要求。该研究成果为高压井口装备升级提供了技术支撑,为其他领域高压阀门的设计提供了参考。
关键词: 10000 psi高压井口;多级降压;节流阀
基金项目: 2024年度重庆市技术创新指导性项目(渝经信科技[2025]1号)
1
概述
随着石油天然气开采向深层、高压领域拓展,井口压力等级不断提升,10000 psi(约69 MPa)高压井口成为深层油气开采的关键工况。节流阀作为井口流体控制的核心部件,主要用于调节流体流量、降低系统压力、保障开采过程的安全稳定。面对10000 psi高压差工况,传统单级节流阀存在明显技术短板:一是高压流体通过单一节流口时流速极高,易引发阀内流道冲蚀磨损,导致阀门使用寿命缩短;二是压力损失集中,易产生空化、闪蒸现象,影响流量调节精度;三是密封结构受高压流体冲击,易出现泄漏问题,引发安全隐患。
针对上述问题,国内外已有一些开展相关研究的公开文献。国外主流技术路线是通过优化节流口结构、采用特种合金材料提升高压节流阀的抗冲蚀能力,但产品成本较高,且针对中国深层油气开采的特殊工况适应性不足。国内研究多集中于中低压节流阀的结构改进,对10000 psi高压多级降压节流阀的流道优化、材料匹配及密封技术的系统性研究较为缺乏。因此,开展10000 psi井口多级降压节流阀关键技术研究与设计,对高压井口设备的技术提升具有重要的工程应用价值和理论意义。
本文围绕10000 psi高压井口的使用需求,从节流机理分析、多级降压结构设计、抗冲蚀材料选型、密封系统优化四个方面展开研究,最终完成节流阀的整体设计与性能测试,为高压井口流体控制提供可靠的技术方案。
2
多级降压节流阀工作原理与技术要求
2.1 工作原理
多级降压节流阀的核心原理是将高压流体的压力损失通过多个节流单元分步分散,避免单一节流口承受过大压差。流体进入阀门后,依次经过一级节流、二级节流……n级节流单元,每一级节流单元承担部分压力降,将每一级的流体流速都控制在合理范围,减少冲蚀与空化现象。同时,通过调节各级节流单元的开度,实现对总流量的精准控制,满足井口开采的不同工况需求。
2.2 技术要求
结合10000 psi高压井口工况特点,节流阀需满足以下关键技术要求:
(1)压力等级:额定工作压力≥10000 psi(69 MPa),最大耐压≥15000 psi(103.5 MPa),确保在极端工况下的结构强度。
(2)降压性能:总压降范围为5000~10000 psi,多级节流单元压力损失均匀分布,每级压降偏差≤±5%。
(3)抗冲蚀能力:阀内关键流道(节流口、阀座)在额定工况下累计运行1000 h后,冲蚀量≤0.1 mm,无明显变形。
(4)流量调节精度:流量调节范围为50~500 m³/h,调节精度≤±2%,满足不同开采阶段的流量控制需求。
(5)密封可靠性:动密封(阀杆密封)泄漏量≤60 mL/h,静密封(阀盖密封、端部连接)泄漏量≤20 mL/h,杜绝高压流体泄漏引发的安全事故。
(6)耐温性能:工作温度范围为-46~121 ℃,适应井口昼夜温差大、地层流体温度变化的工况。
3
关键技术研究
3.1 高压流体节流机理
高压流体在节流阀内的流动过程涉及动量守恒、能量守恒及流体粘性效应。当流体通过节流口时,流速急剧增加,压力迅速降低,若压力降至流体饱和蒸气压以下,会产生空化气泡;气泡破裂时释放的能量会对阀内流道造成冲蚀。单级节流阀因压力损失集中,空化与冲蚀现象更为严重。多级降压设计通过分散压力损失,使每一级节流口的流速与压力变化趋于平缓,以减少空化发生的概率。
3.2 多级降压结构优化设计
(1)节流级数确定
结合流场仿真结果与工程实践,综合考虑压力损失均匀性、结构复杂性及成本因素,确定采用串级式降压结构。三级节流单元分别承担总压降的40%、35%、25%,通过不同孔径的节流口实现压力分配。一级节流口孔径较大,主要用于初步降压,减少后续节流单元的压力负荷;二级、三级节流口孔径依次减小,实现精准降压与流量调节。
(2)节流口结构设计
节流口采用斜面结构,该结构可减少流体流动阻力,避免流体在节流口边缘产生涡流。同时,在节流口内壁设置耐磨涂层槽,用于后续喷涂抗冲蚀涂层。此外,节流单元采用模块化设计,可根据实际工况需求更换不同孔径的节流芯,提升阀门的通用性与维护便利性。
(3)阀内流道优化
阀内流道采用流线型设计,避免出现直角、突扩等结构,减少流体流动过程中的能量损失。进口流道与一级节流口采用平滑过渡连接;各级节流单元之间的流道长度应确保流体在流道内充分稳定,避免因流速波动影响降压效果。
3.3 抗冲蚀材料选型与表面处理
(1)阀芯与阀座
基材选用ASTM A182F51双相钢,节流关键部位采用整体烧结硬质合金材质,该硬质合金材质需满足以下性能指标:硬度≥HRA86.5(ASTM标准)、抗弯强度≥2600 MPa、粒度1~3 μm、孔隙率等级A02B02C00,兼具卓越的耐磨、抗腐蚀及抗冲蚀特性,可承受高压流体的冲击磨损,保障部件长期稳定运行。
(2)阀杆
采用Inconel 718合金,该材料兼具卓越的耐腐蚀性与高强度机械性能,硬度可提升至HRC 36~40,能充分适配阀杆高频往复运动的严苛工况要求。
(3)阀体与上阀盖
采用锻件A182F51双相钢,该材料兼具优异的抗腐蚀性能与高强度、高韧性,适配苛刻工况下的高压设备制造,可稳定满足10000 psi压力等级的结构强度要求。
(4)表面处理技术
为进一步提升关键部件的抗冲蚀能力,对节流芯、阀座的节流口内壁采用等离子喷涂技术喷涂氧化铝陶瓷涂层。涂层厚度控制在0.3~0.5 mm,喷涂后进行磨削加工,确保涂层表面粗糙度Ra≤0.8 μm。氧化铝陶瓷涂层硬度达HV 1800~2200,具有极高的耐磨性与耐腐蚀性,可有效减少高压流体对节流口的冲蚀磨损。
3.4 密封系统创新设计
(1)静密封结构
阀体与阀盖、阀座与阀体之间的静密封采用“金属缠绕垫片+O形圈”组合密封结构。金属缠绕垫片选用2205不锈钢带与石墨填充料缠绕而成,具有良好的弹性与耐高压性能;O形圈采用特殊改性低温HNBR,耐温范围为-50~150 ℃,可有效密封高压流体。组合密封结构结合了金属垫片的高压密封优势与O形圈的弹性补偿能力,确保静密封的可靠性。
(2)动密封结构
阀杆与阀盖间的动密封采用碟簧加载双重填料密封结构。填料选用因科镍金属丝石墨材质,兼具优异的润滑性与耐腐蚀性,可显著降低阀杆往复运动时的摩擦磨损;阀杆表面粗糙度控制为Ra0.2,与填料配合间隙严格把控在0.05~0.1 mm,既保障阀杆运行灵活顺畅,又能可靠阻断高压流体泄漏。同时,通过碟簧对填料螺栓预紧力的精准加载,实现填料压紧与磨损间隙自动补偿,有效延长了动密封的使用寿命并提升了密封可靠性。
4
整体结构设计与装配工艺
4.1 整体结构设计
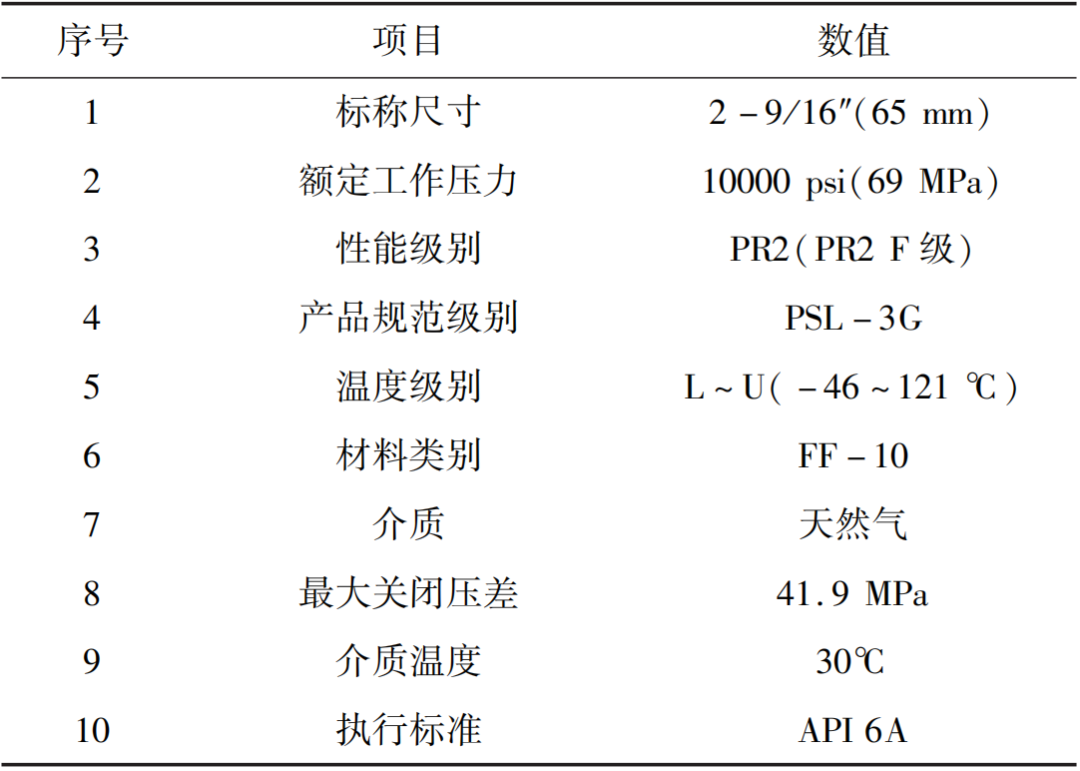
井口串级式高压节流阀整体采用法兰连接结构,核心组成包括阀体、阀盖、阀杆、阀芯、导向环、阀座、密封组件及执行机构等。阀体采用锻件,进口与出口法兰规格为10000 psi、2-9/16″、RTJ、6BX,符合API 6A标准。上阀盖通过螺栓与阀体紧固连接,阀杆贯穿阀盖中心,下端与阀芯固定,上端连接执行机构,形成稳定的传动链路。执行机构选用气动活塞式结构,可精准控制阀杆位移,通过调节阀芯开度,实现流体流量与压力的精确调控。为延长阀门的使用寿命,阀芯与阀座的节流关键部位采用整体烧结硬质合金,强化耐磨与抗冲蚀性能,适配高压工况需求,具体如图1和表1所示。
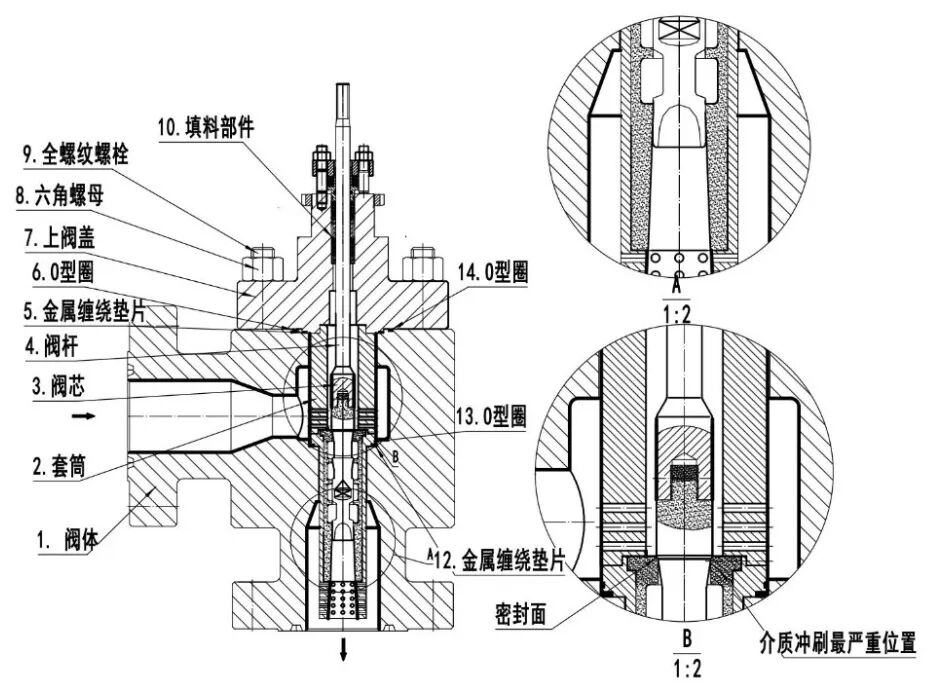
图1 井口串级式高压节流阀整体结构示意图图
表1 井口串级式高压节流阀关键技术参数
4.2 装配工艺
所有零部件在装配前需进行预处理,包括清洗、除锈,确保表面无油污、杂质。阀芯、阀座等关键部件需进行尺寸检测,确保符合设计要求;承压件阀体、阀杆与上阀盖、控压件阀芯与阀座需取样进行拉伸、冲击试验,确保满足API 6A相关要求,密封件需检查外观质量,相关材质需具有按API 6A要求进行的第三方非金属浸渍试验报告,无破损、变形后方可使用。金属件标识应有“物料编码”“规格”“材料”“炉号”“热处理批次号”“序列号”“硬度”,以确保零件的可追溯性。非金属密封件的质保书至少包括零件名称、材质成分、硫化/模压日期、保存期限和零件批号。
装配流程如下:
(1)将金属缠绕垫片及O形圈装入阀座,再安装至阀体内部,确保阀座与阀体配合面贴合紧密,完成静密封装配。
(2)将阀芯与阀杆组装,通过销钉固定,再将导向环、阀芯组件依次安装至阀座上。
(3)将金属缠绕垫片及O形圈装入阀体,将全螺纹螺柱拧入阀体,装入上阀盖。
(4)依次安装双重填料部件,拧紧填料螺栓,调节填料预紧力。
(5)连接执行机构与阀杆,调试执行机构的行程与灵敏度,确保节流芯开度调节范围符合设计要求。
(6)进行整体装配质量检测,检查各连接部位是否牢固,阀杆运动是否顺畅,有无卡滞现象。
5
仿真分析
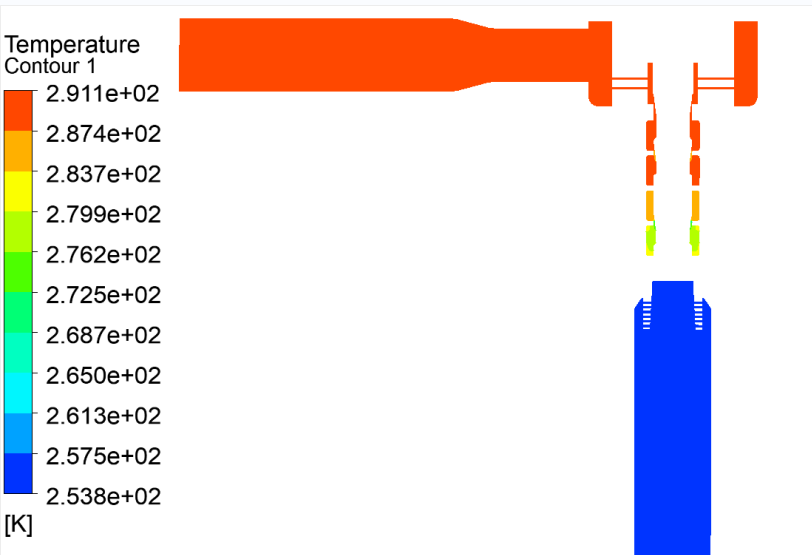
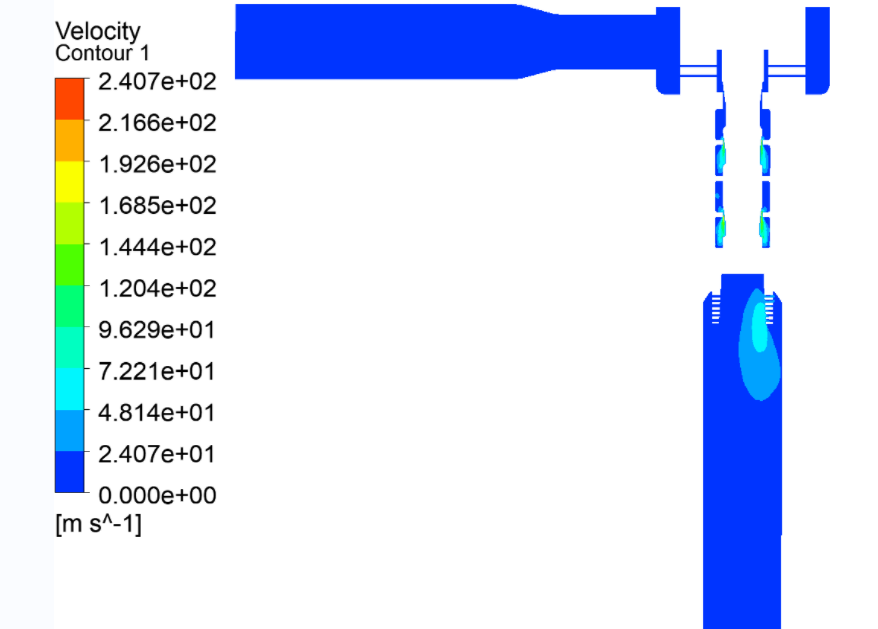
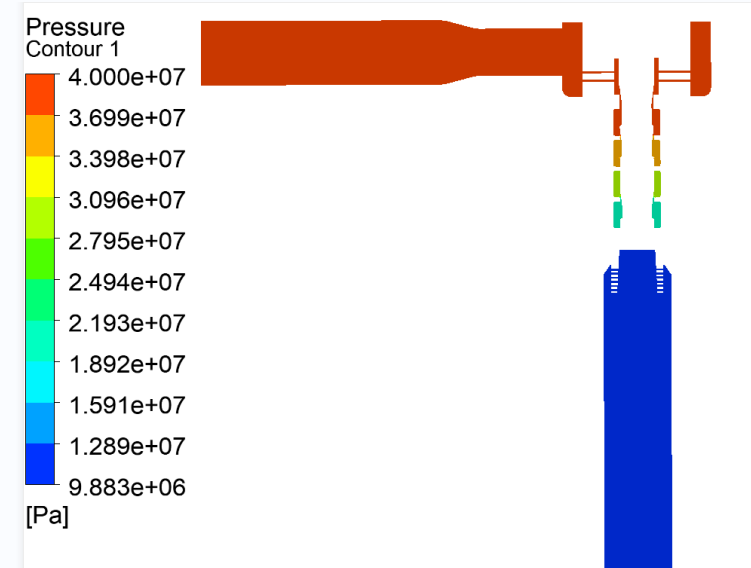
本次仿真分析设定参数如下:阀前压力42 MPa,阀后压力15 MPa,介质为天然气,温度30 ℃。由图2(a)的温度分布云图可知,介质温度呈逐级均匀变化趋势,可有效规避因温度突变引发的冰堵风险。根据图2(b)的流速分布云图可知,节流部位流速变化幅度最大,该区域的冲刷问题可通过对节流部件进行材料硬化处理或整体采用硬质合金材质的方式解决。从图2(c)的压力分布云图可知,介质压力沿程均匀递减,能够有效控制阀门出口压力,避免对后端管道及设备的运行寿命造成不利影响。
(a)
(b)
(c)
(a)温度分布云图 (b)流速分布云图 (c)压力分布云图
图2 井口串级式高压节流阀仿真结果
6
性能测试及出厂试验标准
6.1 性能测试
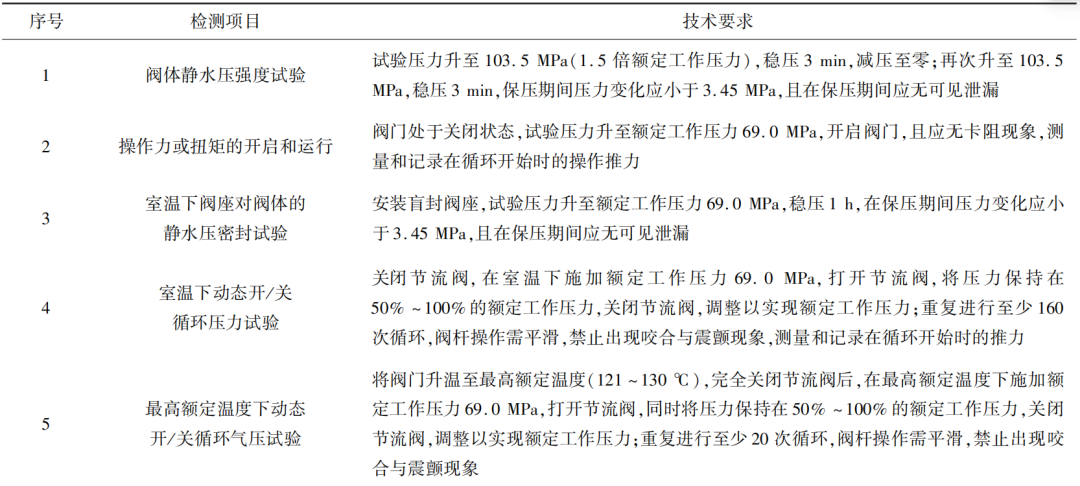
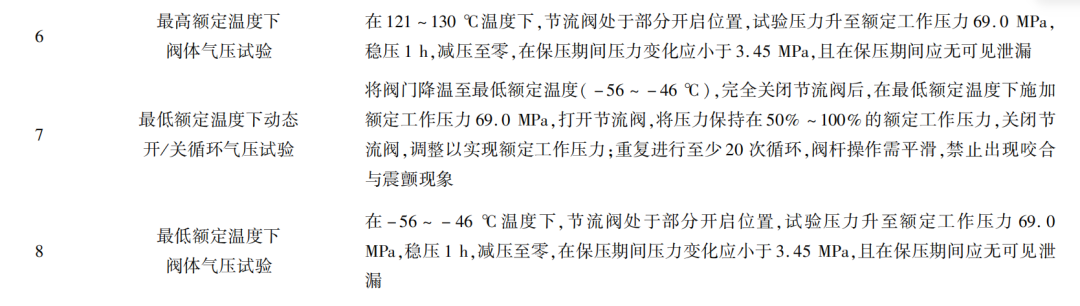
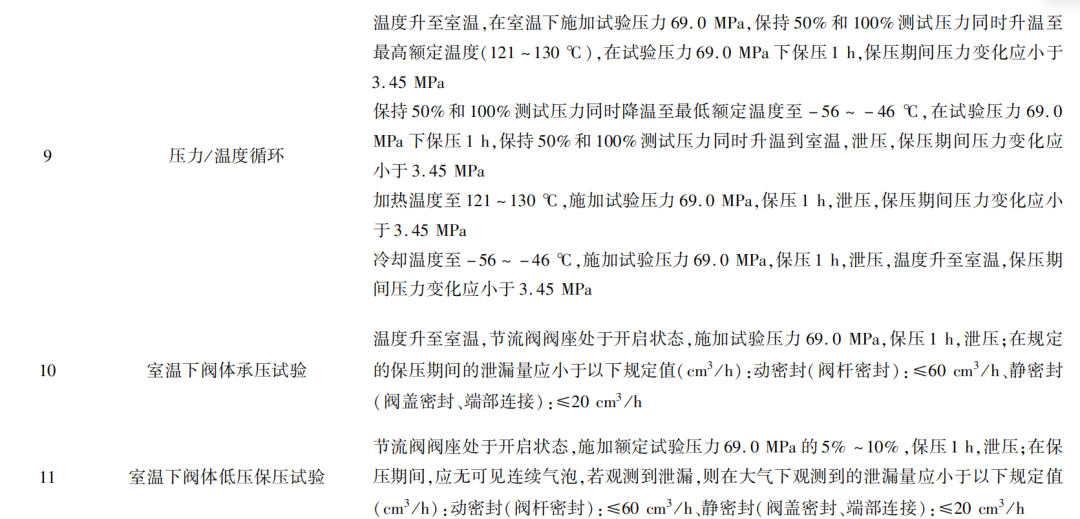
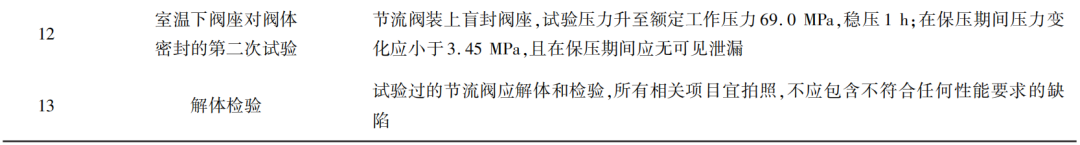
根据API 6A-2018第21版附录F PR2(PR2F)设计确认程序,F.8-节流阀的设计确认表,如表2所示,满足保压期间的压力变化应小于3.45 MPa或试验压力的5%(取最小值)标准要求。保压期间,壳体表面和连接处应无可见泄漏。
表2 PR2(PR2F级)节流阀的设计确认试验项目
6.2 工厂验收试验
(1)阀体静水压试验
阀体静水压试验如图3所示,得到的压力-时间曲线如图4所示。试验采用逐步升压的方式,先将阀体内压力升至105 MPa,保压3 min,期间压降为0.7 MPa;泄压至零后再次升压至105 MPa,保压15 min,期间压降为0.9 MPa。试验结果显示,保压期间压力变化远小于3.45 MPa或额定压力的5%(取最小值)的标准要求,且壳体表面和连接处无可见泄漏,表明阀体结构强度满足高压工况的使用需求。
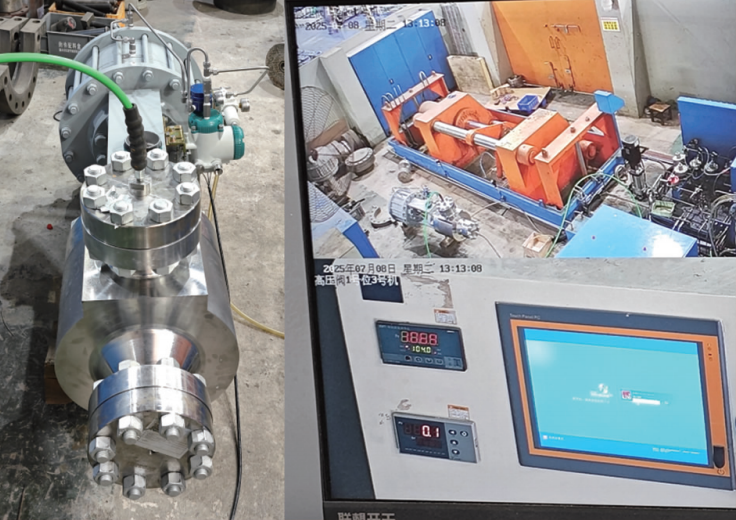
图3 阀体静水压试验
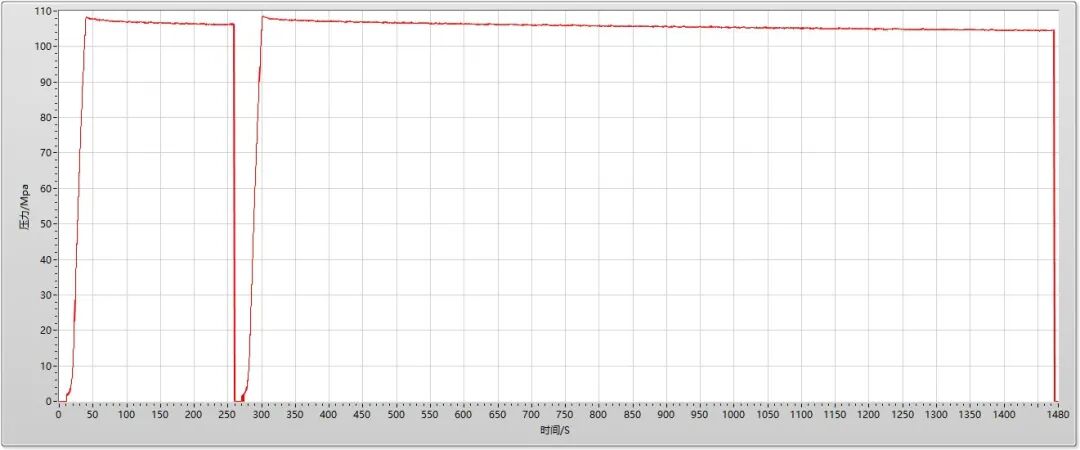
图4 阀体静水压试验压力-时间曲线
(2)本体气密封试验
室温下气密封试验压力-时间变化曲线如图5所示。常温下,介质氮气逐步升压至70.0 MPa,保压时间不少于15 min,保压期间压降为0.8 MPa。试验结果满足保压期间压降不低于2.0 MPa的标准要求,验证了室温下气密封性能的可靠性。
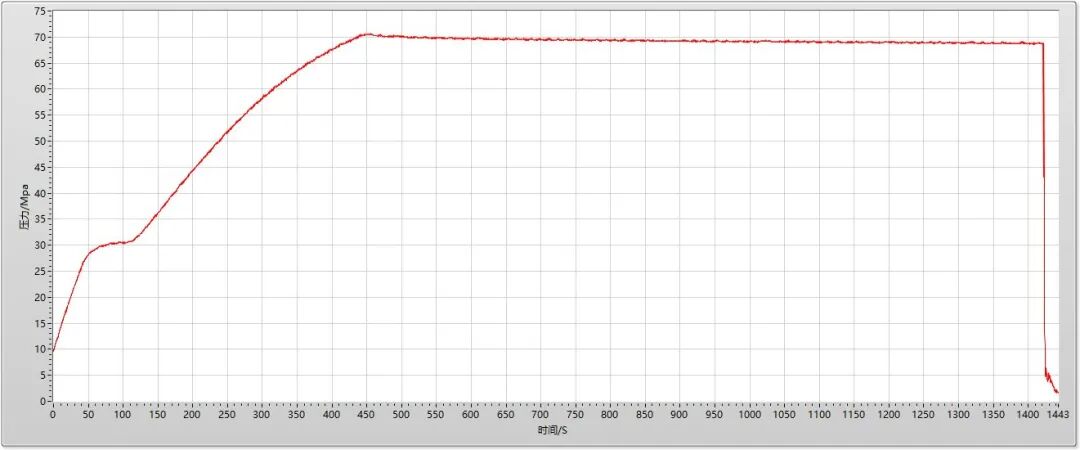
图5 本体气密封试验压力-时间变化曲线
(3)泄漏试验
节流阀一般只需进行流量调节,不要求泄漏,可根据用户需要进行调节。
6.3 结构特点分析
本方案按照SY/T 5225-2019和API Spec 6A 21st附录F的程序,通过PR2(附录F)设计确认试验,所检试验项目均合格。已授权2项实用新型专利(ZL 2023 2 2919219.9和ZL 2024 2 0631934.4),结构的特点如下:
(1)硬质合金-金属热嵌复合结构
首创阀座/阀芯硬质合金与金属基体热嵌一体设计,实现高耐磨性与金属韧性的协同,有效防止了硬质合金断裂,提升了密封副寿命。
(2)文丘里-多级降压抗闪蒸流道
阀座设文丘里斜面,结合阀芯多级扁方降压与90°偏转,实现逐级降压与流向改变,抑制闪蒸气蚀,减轻流道冲刷。
(3)导向环多孔过滤与降压集成
导向环设有过滤孔与容纳空间,实现大颗粒拦截、降压分流与易维护,提升了阀门在含固介质中的可靠性。
(4)双重密封保障体系
采用迷宫式双层金属缠绕垫与碟簧加载双重填料,形成级联密封,可有效防止泄漏,满足高密封等级要求。
(5)介质辅助密封减载机制
利用介质在关闭时产生的向下推力,辅助密封并降低执行机构负载,实现节能降本与密封增强协同优化。
7
结语
本文针对10000 psi高压井口工况对节流阀的严苛服役需求,完成了多级降压节流阀的关键技术研究与结构设计。通过温度、压力、流速仿真分析优化结构参数,实现温度与压力的逐级均匀变化,规避冰堵风险并降低后端设备冲击;采用硬质合金与陶瓷涂层复合防护方案解决了冲刷问题,组合式密封结构保障了高压密封的可靠性。经API6A-2018第21版附录F PR2F程序验证,所设计的阀门在压力损失均匀性、抗冲蚀能力及密封可靠性等核心指标上均满足工况要求,实现了高压节流阀关键性能的显著提升,为高压流体控制提供了有效技术方案。
本研究仍存在拓展优化空间:其一,可引入多目标优化算法迭代节流级数与孔径分配参数,进一步提升压力损失均匀性;其二,可探索激光熔覆、等离子喷涂等先进表面处理技术,延长关键部件抗冲蚀寿命;其三,可融合物联网与智能控制技术,开发具备工况实时反馈与自适应调节功能的智能型节流阀。未来,该型节流阀可重点应用于深层油气开采、高压化工反应装置、超高压流体输送等领域,为高压流体精准控制提供可靠的装备支撑,助力相关行业突破高压工况装备瓶颈,推动行业技术升级与高质量发展。
*本文节选自《阀门 · 学术版》2026年第4期,文章内容不代表《阀门》立场,如有不同观点,可以留言讨论,友好交流,共同进步。