柴油加氢装置高分不锈钢管道裂纹失效分析
作者 | 陈慧群
摘要:柴油加氢装置高压分离器不锈钢管道在高温高压临氢环境下运行,易发生氢脆与应力腐蚀开裂,严重威胁装置安全。本文以某石化企业管道吊耳部位裂纹为对象,通过宏观观察、化学成分分析、力学性能测试、金相及扫描电镜观察等手段,深入揭示了裂纹的产生过程。结果表明,裂纹源于焊接热裂纹,停工期间硫化亚铁与空气、水分反应生成连多硫酸,在残余应力与操作应力共同作用下诱发沿晶应力腐蚀开裂。管道材料本身符合标准,失效主要由环境与应力导致。本文据此提出了相应的预防改进措施,为同类管道维护与安全运行提供技术参考。
关键词: 柴油加氢;不锈钢管道;裂纹失效;焊接热裂纹;连多硫酸应力腐蚀
基金项目: 中石化科技攻关项目(320103)
01
概述
在现代化炼油工业中,柴油加氢装置高压反应系统是保障油品质量与生产稳定的关键装置之一,其运行安全性对于整个生产流程至关重要。该装置通过高压临氢反应,可有效脱除原料中的硫、氮、氧等杂质,并使烯烃与芳烃饱和。该反应系统通常在高温(300~450 ℃)、高压(8~18 MPa)以及富氢环境下运行,对设备材料的耐高温性、抗氢损伤及耐腐蚀性能提出了极高要求。高压分离器作为反应产物的气液分离设备,其出口管道输送的是经减压后的高温油品,介质中仍含有一定浓度的硫化氢(H2S)、水及残余氢气,工作环境极其苛刻。
321(Ti稳定化)奥氏体不锈钢因具有优良的高温强度、抗氧化性及一定的抗H2S腐蚀能力,被广泛应用于柴油加氢装置的高温高压管道系统。然而,工程实践表明,此类不锈钢管道在特定条件下仍可能发生失效,主要表现为局部腐蚀、应力腐蚀开裂及疲劳开裂等。其中,焊接接头区域因其组织不均匀、存在残余应力及可能的几何不连续,往往是失效的薄弱环节。特别是在含硫介质中,停工期间生成的连多硫酸,是导致奥氏体不锈钢应力腐蚀开裂的经典诱因之一,成为石化行业设备维护中备受关注的问题。
本研究针对某石化企业柴油加氢装置中高压分离器V102底部出口减压后不锈钢管道吊耳部位的裂纹失效泄漏问题,通过系统的失效分析方法,深入探究裂纹的形成机制,并提出有效的预防措施,旨在为类似设备的安全运行提供有益的参考。
02
管道系统概况与失效案例背景
2.1 管道系统概况
该柴油加氢装置采用固定床反应工艺。原料油与氢气混合、加热后进入加氢反应器,在催化剂作用下进行加氢脱硫、脱氮等反应;反应产物经换热冷却后,进入高压分离器V-102进行气(循环氢)液(热高分油)分离;分离后的液相(热高分油)自分离器底部流出,经减压阀后压力降至约2.0 MPa,温度维持在230 ℃左右,随后进入后续的低分系统及分馏系统。该管道于2006年7月投用,至2024年8月发生开裂泄漏,累计运行时间约18年。
2.2 失效位置
图1为高压分离器出口管道系统及裂纹泄漏点位置示意图。本次失效裂纹位于高压分离器V102底部出口热高分油减压阀后管道的弹簧支吊架处,具体为吊耳与管道的焊接部位。该管道材质为321奥氏体不锈钢,管内输送介质为减压后的热高分油,工作压力为2.0 MPa,工作温度为230 ℃。
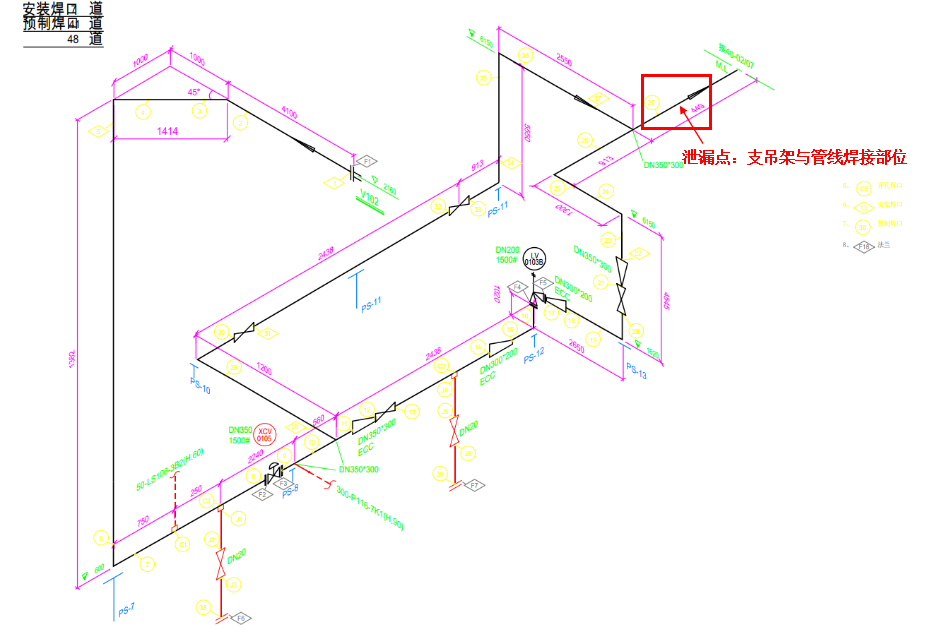
图1 高压分离器出口管道系统及裂纹泄漏点位置示意图
2.3 吊耳结构特征与潜在问题
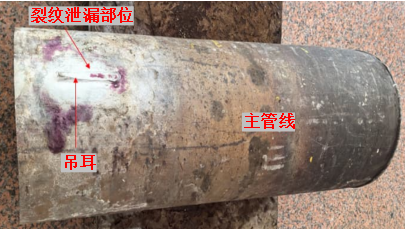
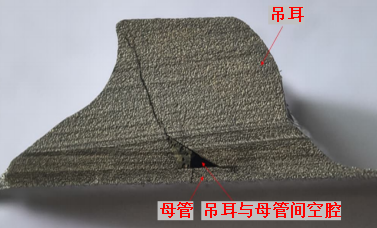
图2为吊耳焊接结构剖面及其解体后吊耳垫板与管道外壁之间的空腔示意图。图2(a)表明,失效吊耳为双侧连续角焊缝的焊接式管部吊耳。失效件解体检查发现,吊耳垫板与管道外壁之间存在一个封闭/半封闭的环状空腔,如图2(b)所示。此类空腔可能源于装配间隙、焊接变形或未焊透,极易成为腐蚀性介质(含硫、含水油品)积聚、停滞和浓缩的“死角”。在停工期间,空腔内的残液难以彻底排净,为连多硫酸的生成创造了条件。同时,该区域也是焊接残余拉应力的集中区,吊耳与管道之间存在未焊透空腔结构,该空腔结构成为介质积聚与腐蚀的敏感区域。
(a)
(b)
(a)吊耳焊接结构剖面形貌 (b)解体后吊耳垫板与管道外壁之间空腔
图2 吊耳焊接结构剖面图
03
实验方法与结果
为系统分析高压分离器出口管道系统的失效原因,本研究遵循由宏观到微观、由表及里的失效分析原则,制定了综合性的实验方案。具体方法包括宏观形貌观察、化学成分测试、力学性能测试、金相显微组织观察、扫描电镜(SEM)观察及能谱(EDS)分析。通过上述方法的结合运用,对裂纹的起源、扩展机理及材料状态进行了全面表征与诊断。
3.1 宏观形貌观察
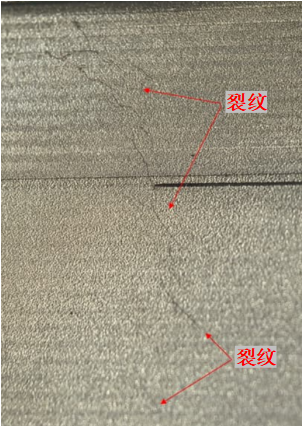
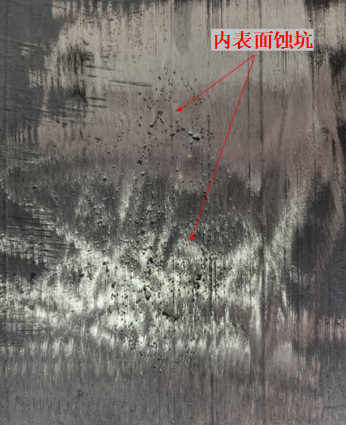
对泄漏管道及截取的失效试样进行整体和局部高清拍照,记录裂纹分布、走向、颜色及断口的宏观形貌。图3显示了管外表面和内表面裂纹宏观形貌,裂纹泄漏点位于管道支吊架的吊耳焊接处,将吊耳剖开后,发现母管和吊耳两侧均存在明显裂纹。母管上外侧的裂纹由多条大致相互平行且与焊缝成45°角的裂纹组成;管内侧吊耳部位存在点状坑蚀,裂纹短小不明显。从管外侧裂纹数量多且长度长的现象推测出裂纹是由管外侧向内扩展的多源启裂裂纹。
(a)
(b)
(a)管外表面裂纹形貌 (b)管内表面形貌
图3 裂纹宏观形貌
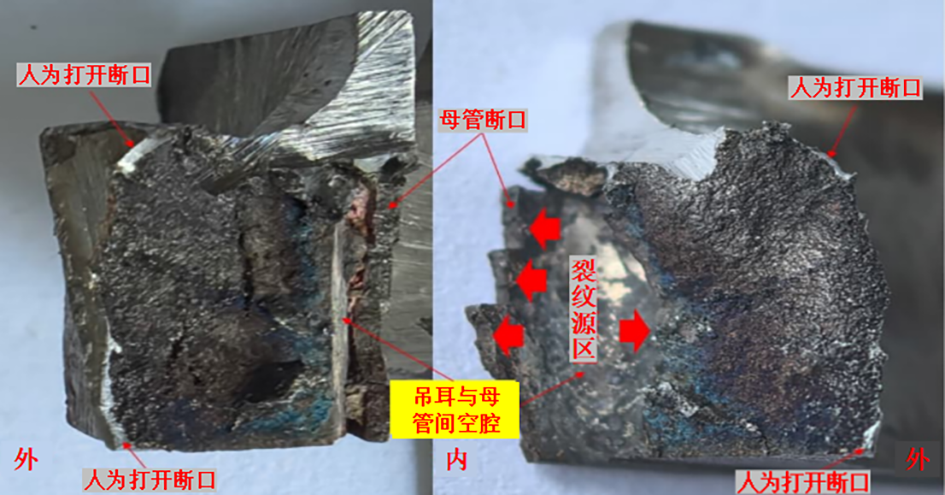
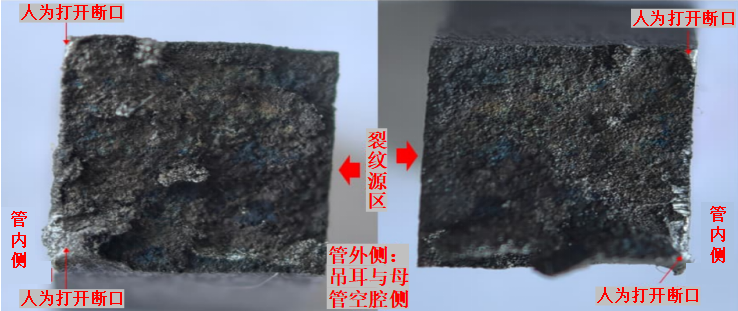
在吊耳侧和母管侧裂纹部位分别取样,进行宏观断口形貌表征和观察,结果如图4所示。图4(a)为吊耳侧断口的宏观形貌,图4(b)为管道侧断口的宏观形貌。由图可见,两侧断口形貌特征相似,断口表面粗糙、凹凸不平,局部呈深蓝色和褐色,并可观察到二次裂纹。吊耳侧断口呈现“内长外短”的特征,而母管侧断口则呈“外长内短”的特征,表明裂纹均起源于吊耳与母管之间的空腔或焊缝区域,并分别向吊耳外侧和母管内侧扩展。
(a)
(b)
(a)吊耳侧断口宏观形貌 (b)母管侧断口宏观形貌
图4 断口宏观形貌
综合上述裂纹与断口的宏观形貌分析可知,裂纹在管外壁更密集且更长,结合吊耳侧与母管侧断口呈现的“内长外短”与“外长内短”特征,表明裂纹起源于吊耳与母管间的空腔或焊缝,并向两侧扩展。吊耳和母管两侧断口局部均呈深蓝色和褐色,裂纹由多条大致相互平行且与焊缝成45°角的裂纹组成,表明裂纹形成于焊接的高温阶段,具有焊接热裂纹的形貌特点。同时,断口表面粗糙、凹凸不平,并存在二次裂纹,表现出应力腐蚀开裂的宏观特征。据此推断,裂纹的萌生可能与焊接热裂纹有关,后续扩展可能涉及应力腐蚀开裂机制。
3.2 化学成分分析
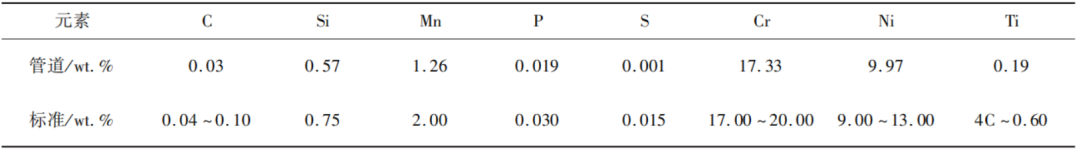
使用直读光谱仪对远离裂纹的管道母材进行化学成分分析,验证材料牌号符合性。管道材料的化学成分分析结果如表1所示。从表1可以看出,所有元素含量均符合321不锈钢的要求,其中C含量较低,Ti含量在标准范围内,但Ti/C比不高,且S、P等有害元素含量极低。综上所述,管道材料的化学成分无异常偏析或超标,在化学分析允许偏差范围内,满足相关标准规定,排除了因化学成分异常导致失效的可能性。
表1 管道材料的化学成分分析结果
3.3 力学性能测试
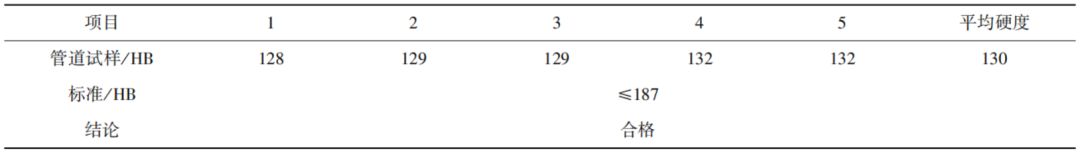
依据相关国家标准,对管道材料进行了常温拉伸、冲击及硬度测试。对管道材料取样,分别进行常温拉伸、常温冲击与硬度等力学性能测试,具体测试结果分别见表2、表3和表4。测试数据显示,管道材料的抗拉强度、屈服强度、断后伸长率、冲击功及硬度均满足321不锈钢标准的相关技术要求。这表明管道母材的整体力学性能良好,无显著的材料性能退化现象。该结果进一步支持失效源于局部因素(如焊接缺陷与特定腐蚀环境),而非材料整体性能下降。
表2 管道材料的常温拉伸性能测试结果
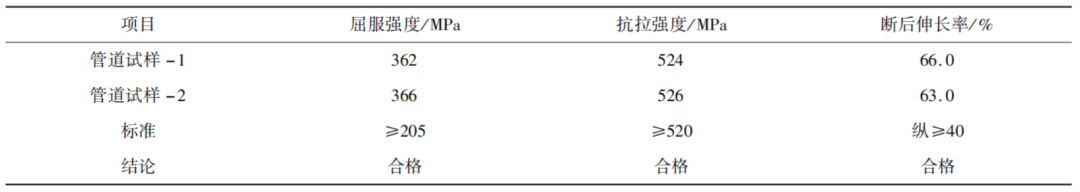
表3 管道材料的常温冲击性能测试结果
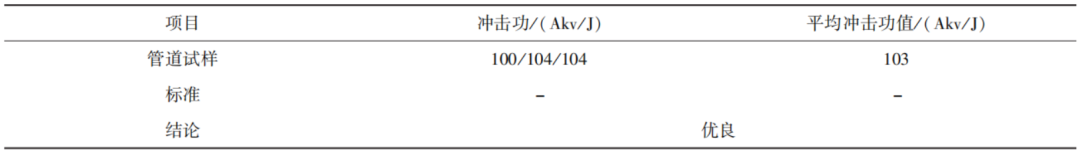
表4 管道材料的硬度检测结果
3.4 金相显微观察与能谱分析
从失效部位截取包含裂纹尖端、母材、热影响区(HAZ)及焊缝的横截面试样,经镶嵌、研磨、抛光后制备金相试样。采用光学显微镜观察显微组织、晶粒度以及裂纹的启裂位置、扩展路径与分叉情况。采用10%草酸电解侵蚀以清晰显示奥氏体晶界。对清洗后的断口试样直接进行金相显微观察,分析其微观形貌与断裂模式,并利用能谱仪(EDS)对断口表面、裂纹内壁及尖端的腐蚀产物进行成分分析,重点检测硫(S)、氧(O)、氯(Cl)等元素。
3.4.1 吊耳侧金相显微观察
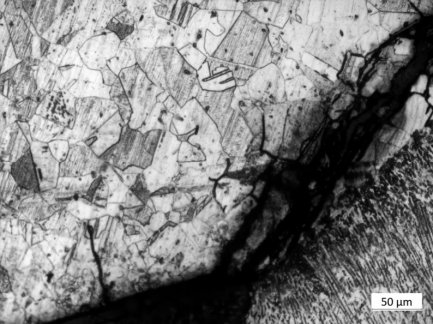
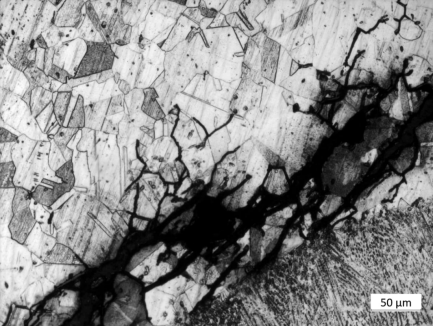
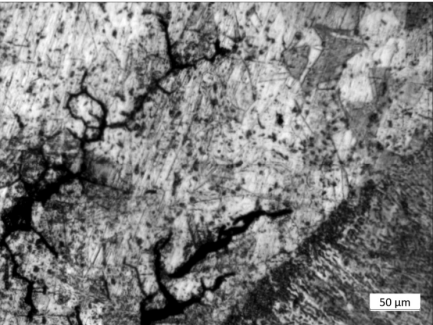
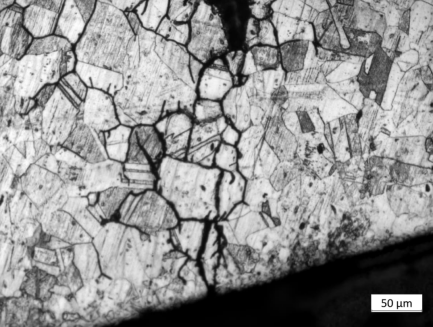
吊耳及管道母材横截面的金相分析表明,两者显微组织均为均匀奥氏体,晶粒度7~8级,符合321不锈钢的组织要求。图5为吊耳截面的裂纹分布情况,在吊耳与母管之间空腔周围的吊耳母材、角焊缝以及管道母材上均存在裂纹,将裂纹编号为1、2、3、4,且所有裂纹均启裂于空腔内壁。
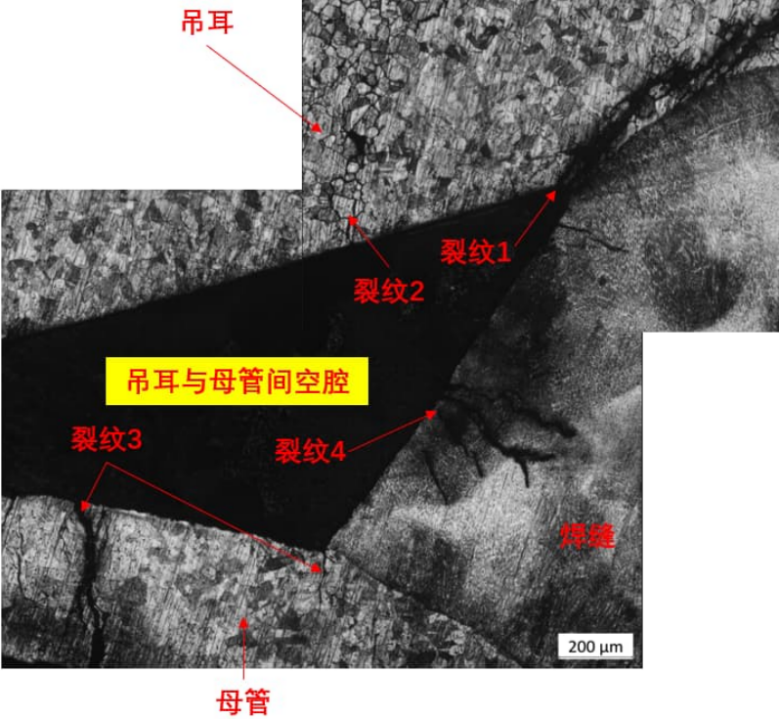
图5 吊耳截面形貌及裂纹分布情况
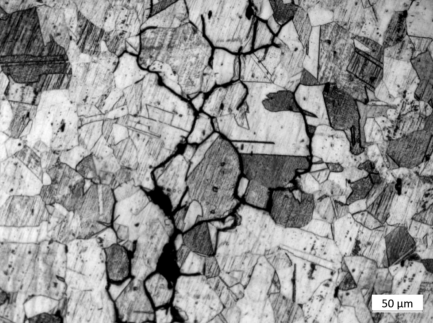
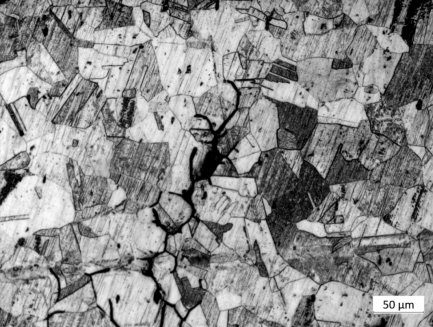
图6和图7分别为吊耳母材裂纹1与裂纹2的金相组织形貌。由图可见,所有裂纹均起源于空腔内壁,并沿焊缝热影响区或母材的晶界向外扩展,扩展过程中存在明显分叉,裂纹尖端亦可见分叉现象。
(a)
(b)
(c)
(a)裂纹启裂区 (b)裂纹扩展区 (c)裂纹尖端
图6 裂纹1金相组织形貌(200X)
(a)
(b)
(c)
(a)裂纹启裂区 (b)裂纹扩展区 (c)裂纹尖端
图7 裂纹2金相组织形貌(200X)
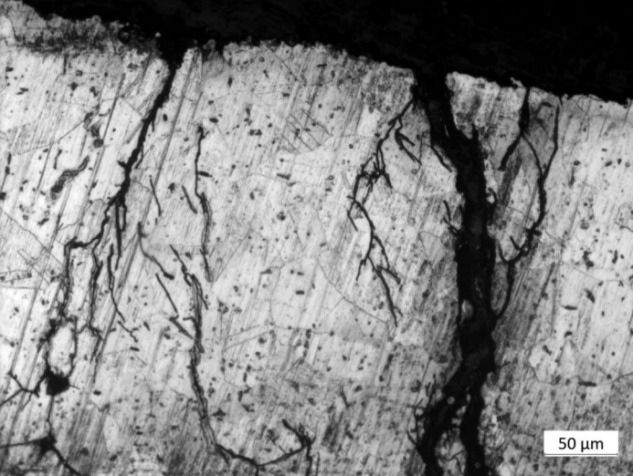
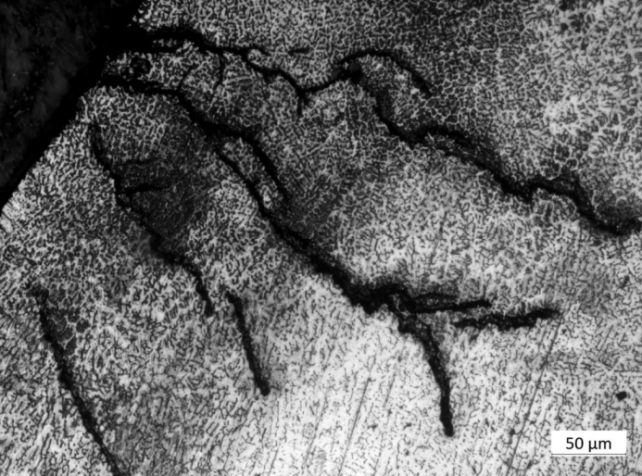
图8(a)为管道母材上裂纹3的金相显微组织形貌,图8(b)为焊缝裂纹4的金相显微组织形貌。由图可知,裂纹同样启裂于空腔内壁,呈现沿晶向外侧扩展的趋势,扩展过程及裂纹尖端均有分叉。
(a)
(b)
(a)管道母材上裂纹3 (b)裂纹4
图8 管道母材上裂纹3和焊缝裂纹4金相组织形貌(200X)
3.4.2 吊耳裂纹尖端能谱分析
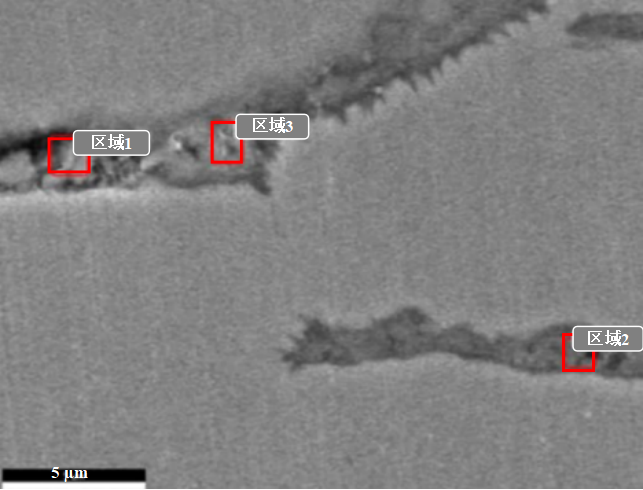
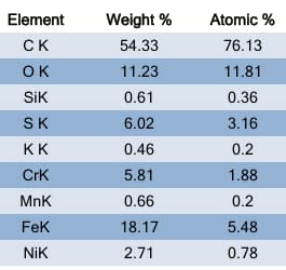
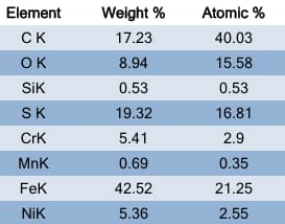
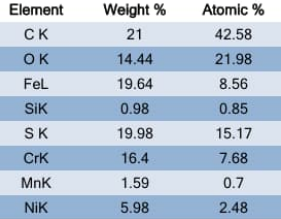
对裂纹尖端腐蚀产物进行能谱分析,以确定其化学成分。图9为吊耳裂纹1尖端的SEM形貌及不同区域能谱分析位置。其中,图9(a)为吊耳裂纹1尖端SEM形貌,为了分析具有代表性,截取三个点进行能谱分析,分别如图9(b)~(d)所示。结果表明,裂纹尖端腐蚀产物中硫(S)元素含量为6.02wt.%~9.98wt.%,未检测出氯(Cl)元素,表明主要腐蚀产物为硫化物。
(a)
(b)
(c)
(d)
(a)吊耳裂纹1尖端SEM形貌 (b)区域1 (c)区域2 (d)区域3
图9 吊耳裂纹1尖端SEM形貌及能谱分析
3.4.3 管道母材侧金相分析
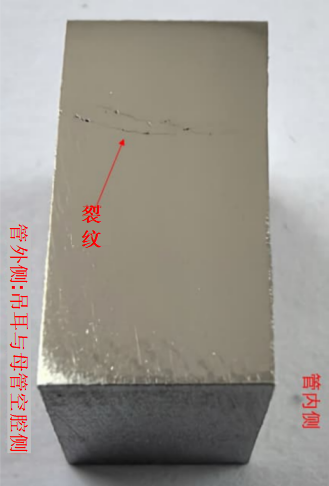
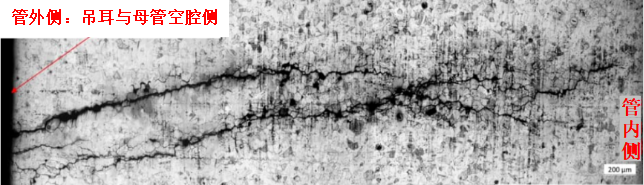
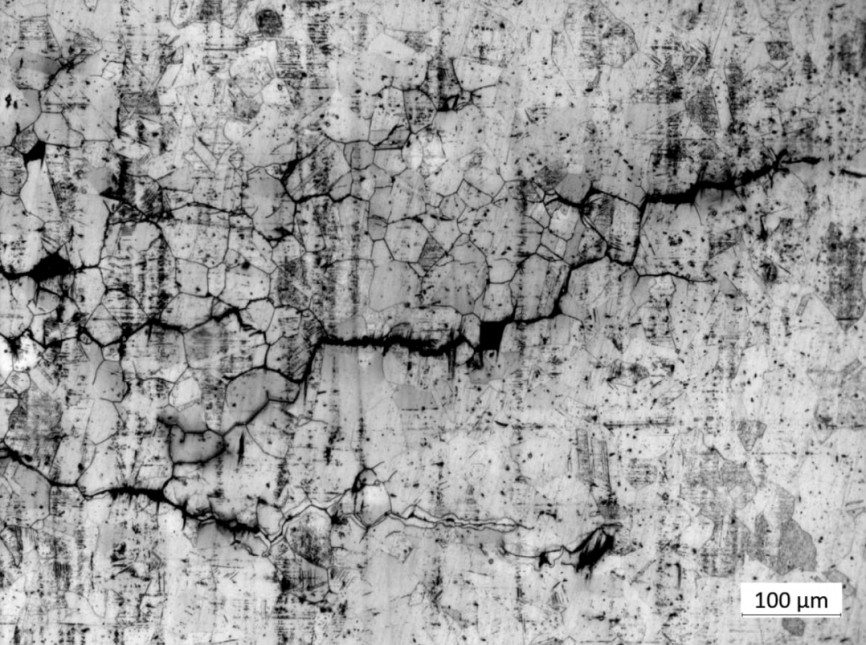
图10为管道母材侧的金相试样及裂纹全貌。取管道母材横截面进行金相分析,如图10(a)所示。由图10(b)和(c)可见,裂纹启裂于空腔内壁,并沿晶向管内侧扩展,扩展过程及裂纹尖端均有分叉,管道母材金相组织均为奥氏体组织,晶粒度为7~8级,符合321不锈钢材料的组织要求。
(a)
(b)
(c)
(a)管道母材金相试样 (b)管道母材裂纹全貌 (c)管道母材裂纹局部-尖端金相形貌
图10 管道母材金相试样及裂纹形貌
3.4.4 管道母材侧裂纹尖端能谱分析
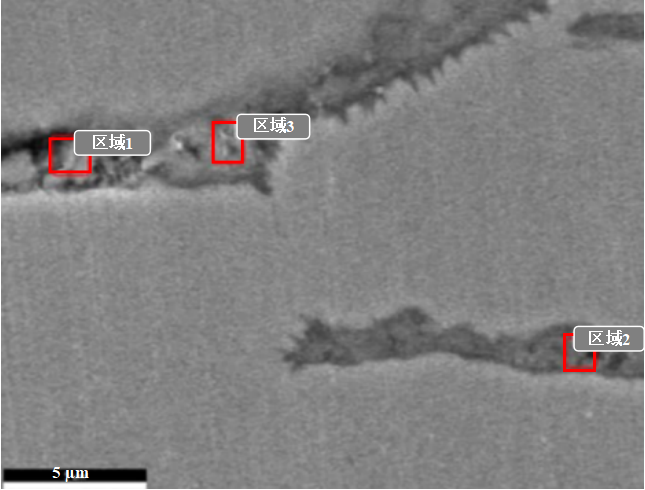
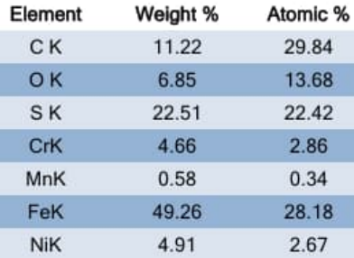
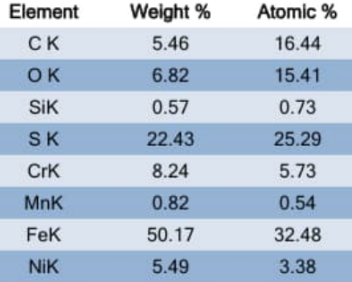
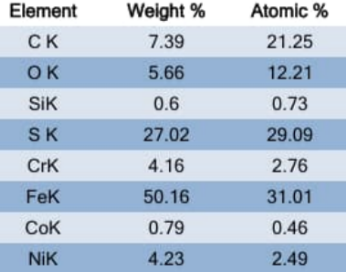
图11为管道母材裂纹尖端SEM形貌及不同区域能谱分析位置。其中,图11(a)为管道母材裂纹尖端SEM形貌。为了进行对比分析,同样截取管道母材三个点进行能谱分析,如图11(b)~(d)所示。分析结果表明,裂纹尖端主要腐蚀产物为硫化物,且该处硫元素含量更高,达22.51wt.%~27.02wt.%,同样未检测出氯元素。此外,在裂纹内发现了氧化铝、氮化钛等夹杂物。
(a)
(b)
(c)
(d)
(a)管道母材裂纹尖端SEM形貌 (b)区域1 (c)区域2 (d)区域3
图11 管道母材裂纹尖端SEM形貌及能谱分析
综上所述,从吊耳、管道母材裂纹金相与EDS能谱可以看出:①吊耳与母材裂纹的特征相似,裂纹均启裂于空腔内壁面,沿晶扩展,扩展过程及裂纹尖端有分叉,裂纹尖端主要腐蚀产物为硫化物,未检测到氯元素,具有连多硫酸应力腐蚀裂纹特征;②母材裂纹内存在氧化铝、氮化钛等夹渣物;③吊耳、开裂管道的金相组织均为均匀的奥氏体组织,晶粒度为7~8级,符合321不锈钢材料的组织要求。
3.5 扫描电镜分析
为深入分析裂纹的断裂机理和特征,对吊耳及管道母材的裂纹断口进行了电镜扫描(SEM)分析与EDS成分分析。断口试样经清洗后直接在SEM下观察断口微观形貌,以分析和判定断裂模式;同时,利用EDS对断口表面、裂纹内壁及尖端的腐蚀产物进行成分分析,重点检测S、O、Cl等元素的分布。
3.5.1 吊耳裂纹1断口扫面电镜分析
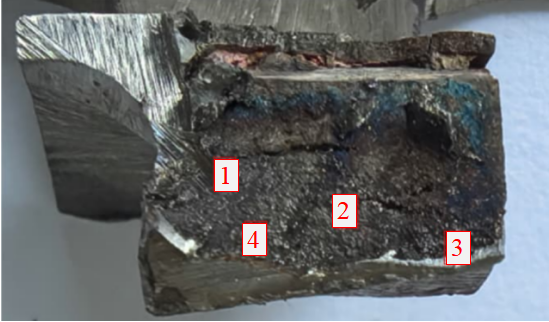
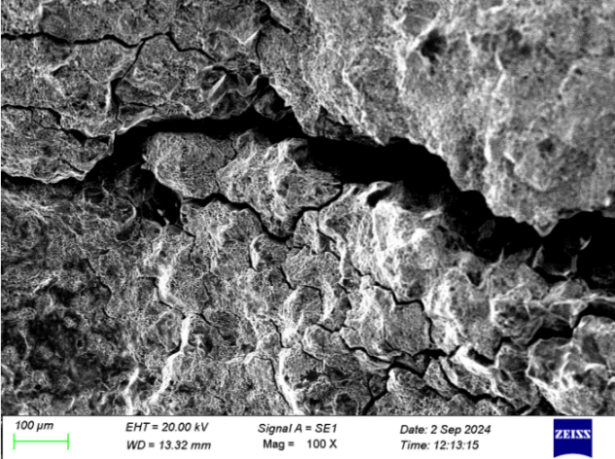
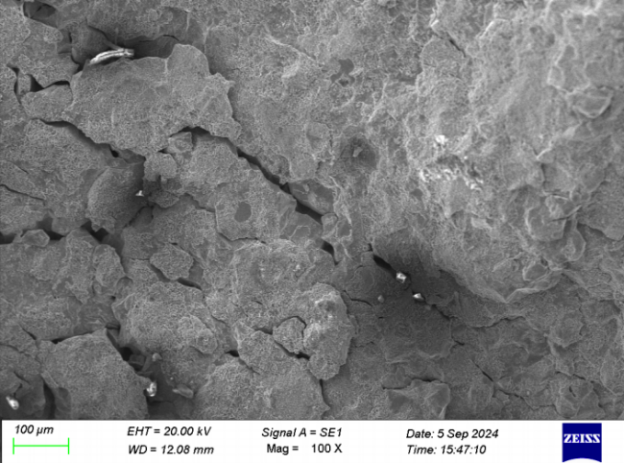
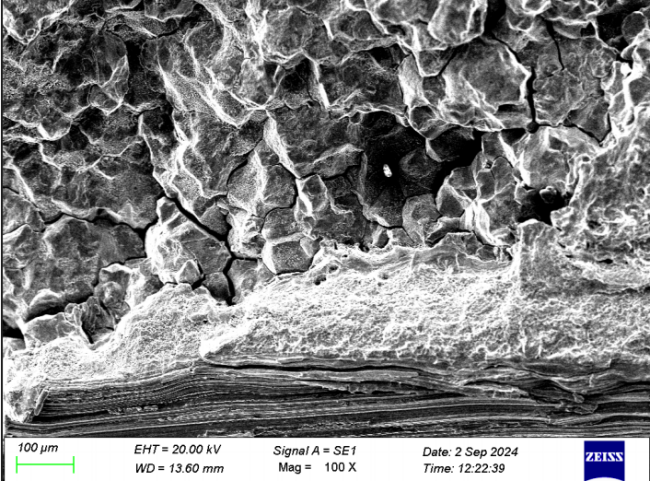
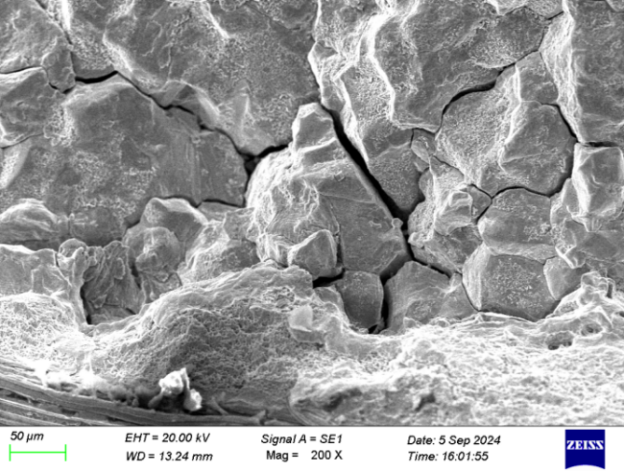
图12为吊耳裂纹1断口电镜扫描部位分区及对应部位的微观形貌。其中,吊耳裂纹1断口的部位分区如图12(a)所示,对图中标识的扩展区(部位1、2)与尖端区(部位3、4)的分析结果详见图12(b)~(e)。图12(b)和(c)分别为裂纹扩展区部位1、2断口的微观形貌,扩展区域断口呈现典型的冰糖状沿晶断裂形貌,为准解理断裂特征。图12(d)和(e)分别为裂纹尖端区部位3、4断口的微观形貌,尖端区域断口仍呈冰糖状准解理沿晶断裂形貌,但撕裂区范围狭窄,局部可见韧窝形貌。能谱分析表明,断口表面上腐蚀产物主要为硫化物,硫元素含量检测值为13.7wt.%~25.66wt.%,未检测到氯元素。该结果与前述能谱分析一致,相关谱图不再重复列出。
(a)
(b)
(c)
(d)
(e)
(a)部位分区 (b)部位1 (c)部位2 (d)部位3 (e)部位4
图12 吊耳裂纹1断口电镜扫描部位分区及微观形貌(100X)
3.5.2 管道母材裂纹3断口电镜扫描分析
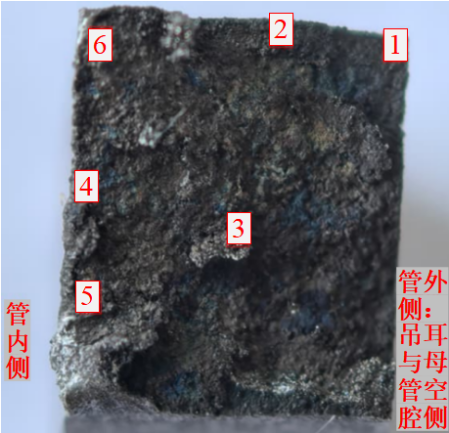
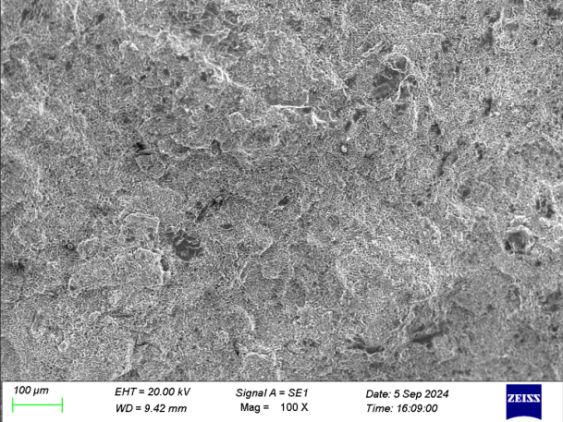
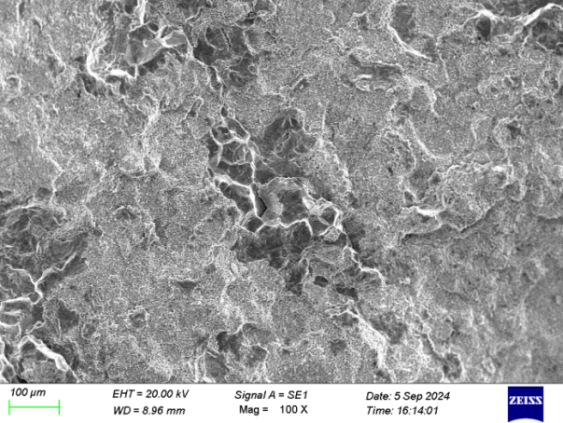
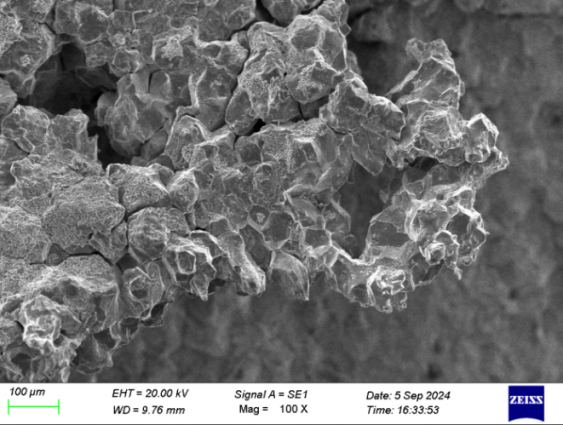
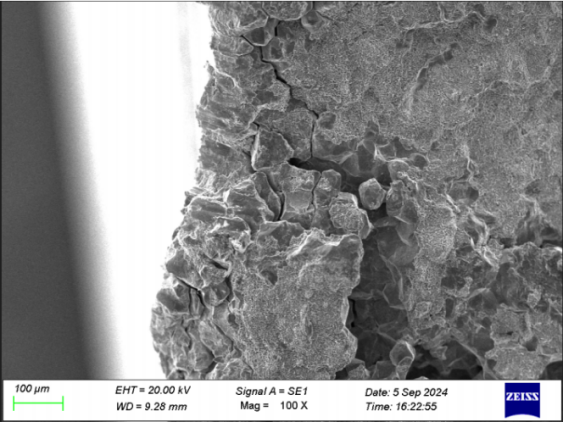
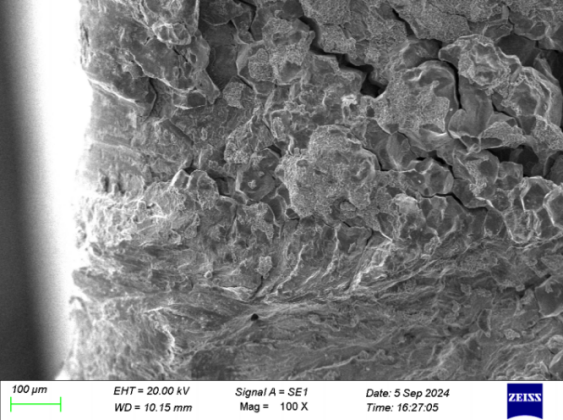
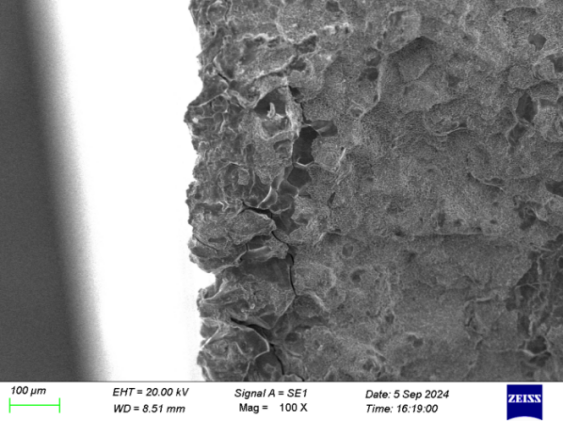
图13为管道母材裂纹3断口扫描电镜部位分区及对应部位的微观形貌。断口扫描电镜部位分区如图13(a)所示,分析结果见图13(b)~(g)。其中,图13(b)~(d)分别为裂纹扩展区部位1、2、3断口的微观形貌,断口呈冰糖状准解理沿晶断裂形貌,符合准解理断裂特征。尖端区域撕裂带窄小,可见碾压痕迹。EDS分析显示,断口上主要腐蚀产物为硫化物,硫元素含量检测值为8.52wt.%~29.39wt.%,未检测到氯元素,能谱分析结果与前文类似,结果图不再罗列。
图13(e)~(g)分别为裂纹尖端区部位4、5、6断口的微观形貌,尖端断口仍呈冰糖状准解理沿晶断裂形貌,断口上主要腐蚀产物为硫化物,硫元素含量检测值为3.54wt.%~30.41wt.%,未检测到氯元素;撕裂区窄小,为碾压痕形貌。相关能谱数据与前述分析相符,谱图从略。
(a)
(b)
(c)
(d)
(e)
(f)
(g)
(a)部位分区 (b)部位1 (c)部位2 (d)部位3 (e)部位4 (f)部位5 (g)部位6
图13 管道母材裂纹3断口电镜扫描部位分区及微观形貌(100X)
根据吊耳及母管裂纹断口的扫描电镜观察与能谱分析可知,吊耳与母管的裂纹断口形貌基本一致,均表现为典型的冰糖状沿晶断裂特征,断口表面腐蚀产物以硫化物为主,且未检出氯元素,符合连多硫酸应力腐蚀的断口形貌与成分特征。同时,裂纹尖端区域较为狭窄,其微观形貌呈现撕裂韧窝或局部碾压痕迹。
04
失效机理分析与讨论
宏观观察表明,管道外表面裂纹数量较多、长度较长。根据吊耳侧断口内长外短、管道侧断口外长内短的形貌特征,推断裂纹起源于吊耳与母管之间的空腔或焊缝区域,并向两侧扩展;母材侧裂纹由管外壁向内扩展,吊耳侧裂纹向吊耳外侧扩展,两者均为多源启裂。断口局部呈现深蓝色与褐色,且裂纹多与焊缝成45°角分布,表明其形成于焊接高温阶段,具有焊接热裂纹的典型特征。此外,断口表面粗糙、凹凸不平并伴有二次裂纹,显示出应力腐蚀开裂的形貌特点。
化学成分分析结果表明,该管线材料的化学成分符合321不锈钢标准要求。同时,机械性能与硬度测试也表明其抗拉强度、屈服强度、伸长率、冲击功及硬度均符合相关标准要求。
金相组织观察及能谱分析表明,吊耳与母管裂纹均起源于空腔内壁,沿晶扩展,裂纹路径及尖端可见分叉现象。裂纹尖端腐蚀产物以硫化物为主,未检出氯元素,符合连多硫酸应力腐蚀开裂特征。在母管裂纹内观察到氧化铝、氮化钛类夹杂物。母材及吊耳金相组织均为均匀奥氏体,晶粒度7~8级,符合321不锈钢材料组织的要求。
扫描电镜及能谱分析进一步证实,吊耳和母管裂纹断口形貌相似,均呈冰糖状准解理沿晶断裂形貌,断口上主要腐蚀产物为硫化物,未检测到氯元素,再次支持连多硫酸应力腐蚀的诊断。裂纹尖端区域狭窄,可见撕裂韧窝或碾压痕迹。
综合以上实验结果,该管道裂纹为焊接热裂纹与连多硫酸应力腐蚀裂纹共同作用的结果,具体失效机理总结如下:
(1)焊接热裂纹形成:在管道安装焊接吊耳过程中,由于焊接线能量控制不当(可能过高),在焊缝金属或热影响区产生了微观焊接热裂纹。此类裂纹可能属于高温失塑裂纹或液化裂纹,其沿晶特征与焊接高温相关。金相观察中发现的沿晶起源及焊接夹杂物为此提供了依据。这些微裂纹在制造验收时易被漏检,成为后续失效的初始缺陷。
(2)介质渗入与腐蚀产物积累:管道内高含硫介质通过初始微裂纹渗入吊耳与母管间的封闭空腔,在空腔壁面反应生成硫化亚铁(FeS)并逐渐积聚。此阶段裂纹扩展缓慢,以腐蚀产物积累为主。
(3)连多硫酸应力腐蚀扩展:这是失效的关键加速阶段。装置停工检修期间:①系统降温降压,空腔内残存含FeS的潮湿介质;②吹扫难以彻底清除死角;③设备暴露,空气进入。此时,空腔内发生化学反应:FeS+H₂O+O₂→H2SXO6(连多硫酸),连多硫酸是一种强腐蚀性酸。虽然321不锈钢是Ti稳定化钢,但焊接热影响区在经历敏化温度区间后,可能存在局部晶界铬贫化。连多硫酸对该敏化区域具有强腐蚀性,在焊接残余应力与操作应力共同作用下,在初始热裂纹或空腔壁薄弱处引发沿晶应力腐蚀开裂。每次停工检修均构成一次连多硫酸生成与裂纹扩展的循环。
(4)裂纹贯通与泄漏:经过多次“运行(FeS积累)-停工(连多硫酸腐蚀扩展)”循环,裂纹从空腔内壁同时向管道母材和吊耳垫板两个方向持续扩展,最终穿透管壁及吊耳,导致介质泄漏。
综上,本次失效的根本原因是“焊接缺陷”与“环境开裂”的耦合作用,即制造阶段的焊接热裂纹,在运行-停工周期性形成的连多硫酸腐蚀环境中,受拉伸应力驱动,发生沿晶应力腐蚀开裂并最终贯穿。
05
结语
本文以某石化企业柴油加氢装置高压分离器出口管道吊耳部位的裂纹为研究对象,通过宏观检查、化学成分与力学性能分析、金相检验以及扫描电镜观察等多种手段,系统分析了裂纹的性质、起源与扩展机制。研究表明,该泄漏失效是焊接热裂纹与连多硫酸应力腐蚀开裂共同作用的结果,属于典型的多因素耦合失效模式。主要结论如下:
(1)失效的直接诱因是焊接工艺不当(线能量过大)导致的结构性空腔及内部微观热裂纹,这些缺陷为介质渗透与积聚提供了通道。
(2)在装置停工期间,空腔内积聚的硫化亚铁与空气、水分反应生成连多硫酸,在焊接残余应力与操作应力的共同作用下,引发奥氏体不锈钢发生沿晶应力腐蚀开裂,裂纹不断扩展直至泄漏。
(3)管道材料自身性能符合标准要求,表明失效并非材料缺陷所致,而是环境、应力与结构缺陷共同作用的结果。
基于以上内容,未来的防护工作应着眼于系统性改进:在设计与制造阶段,需优化焊接工艺与支吊架结构(如采用卡箍式设计),从根本上消除空腔与微裂纹;在运行与维护中,应加强重点部位的无损检测,并严格规范停工期间的碱洗或保护程序,以阻断连多硫酸的生成。展望未来,通过推进焊接工艺的精细化控制,发展在线监测与智能诊断技术,并持续完善材料与防护标准,旨在提升同类高压临氢管道的安全性与运行周期,为炼化装置的长周期安全运行提供坚实保障。
*本文节选自《阀门 · 学术版》2026年第5期,文章内容不代表《阀门》立场,如有不同观点,可以留言讨论,友好交流,共同进步。